
- 5S adalah metode penataan tempat kerja dari Jepang yang terdiri dari Seiri, Seiton, Seiso, Seiketsu, dan Shitsuke.
- Di Indonesia, 5S sering dipadankan dengan 5R: Ringkas, Rapi, Resik, Rawat, Rajin.
- 5S menjadi fondasi lean manufacturing dan Total Productive Maintenance di banyak pabrik.
- Manfaatnya antara lain waktu mencari barang berkurang, risiko kecelakaan turun, dan kerusakan mesin lebih cepat terdeteksi.
- Penerapan 5S bisa dimulai dari satu area kecil dengan teknik label merah dan foto sebelum-sesudah.
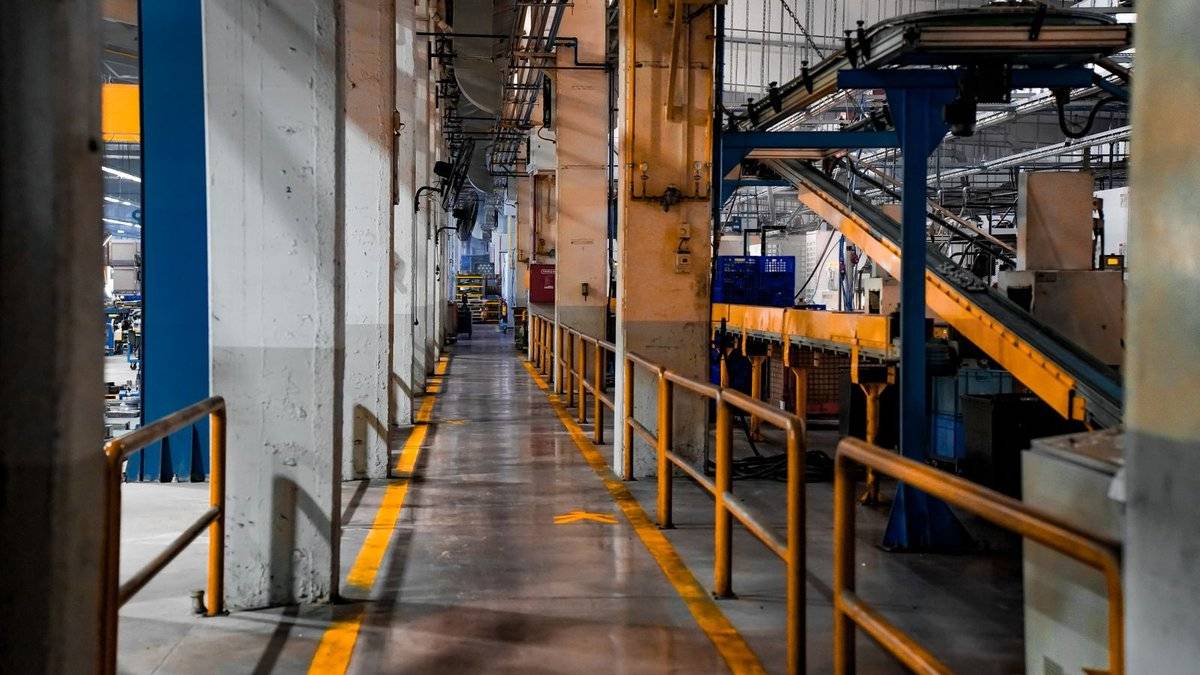
5S adalah metode sederhana untuk menata tempat kerja agar bersih, rapi, aman, dan efisien. Metode asal Jepang ini menjadi fondasi berbagai program peningkatan produktivitas di pabrik, dari otomotif hingga makanan dan minuman.
Nama 5S diambil dari lima kata Jepang yang semuanya diawali huruf S: Seiri, Seiton, Seiso, Seiketsu, dan Shitsuke. Metode ini dikenal luas lewat sistem produksi Toyota dan kemudian menyebar ke seluruh dunia sebagai bagian dari lean manufacturing.
Di Indonesia, banyak perusahaan menerjemahkannya menjadi 5R, yaitu Ringkas, Rapi, Resik, Rawat, dan Rajin. Isinya sama, hanya istilahnya yang disesuaikan agar mudah diingat karyawan.
Arti Lima Langkah 5S
Setiap huruf S mewakili satu langkah yang dilakukan berurutan. Tiga langkah pertama berfokus pada kondisi fisik tempat kerja, sedangkan dua langkah terakhir menjaga agar hasilnya bertahan.
| Istilah Jepang | Padanan 5R | Arti | Contoh di pabrik |
|---|---|---|---|
| Seiri | Ringkas | Memilah dan menyingkirkan barang yang tidak diperlukan | Membuang komponen rusak dan alat yang tak terpakai |
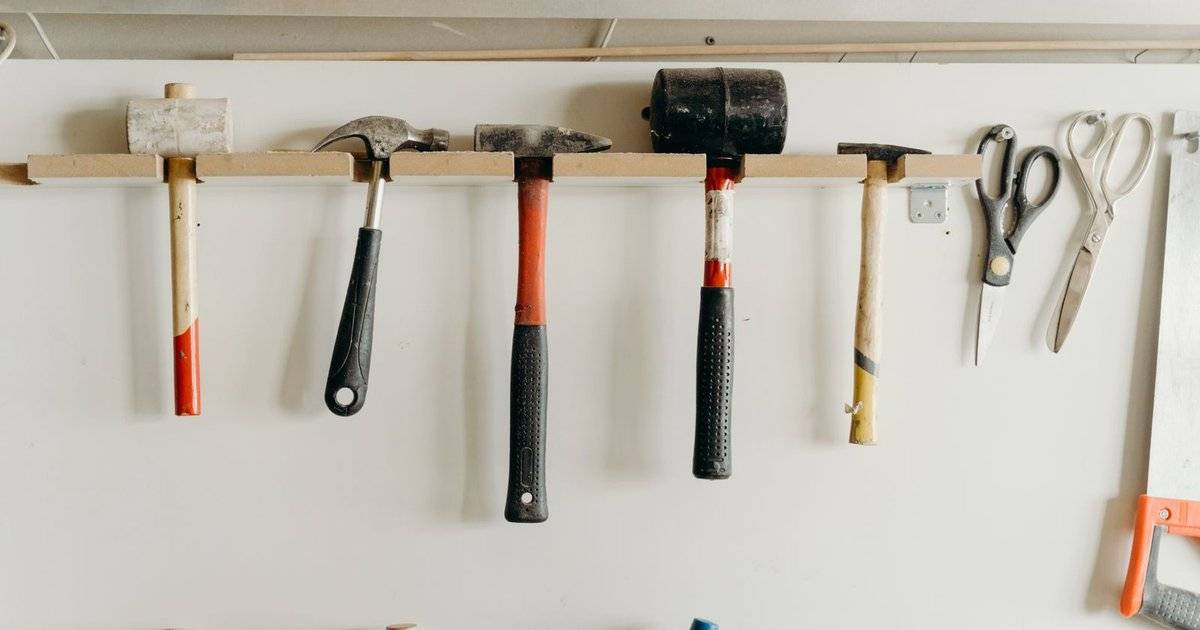
| Seiton | Rapi | Menata barang di tempat tetap agar mudah diambil | Papan alat dengan garis bentuk setiap perkakas |
| Seiso | Resik | Membersihkan sekaligus memeriksa kondisi | Membersihkan mesin sambil mencari kebocoran oli |
| Seiketsu | Rawat | Membuat standar agar tiga langkah awal konsisten | Jadwal dan daftar periksa kebersihan per area |
| Shitsuke | Rajin | Membiasakan disiplin menjalankan standar | Audit 5S rutin dan pemberian apresiasi |
Padanan 5R adalah istilah yang umum dipakai perusahaan di Indonesia. Beberapa perusahaan memakai istilah lain seperti Resik, Rawat, atau Rajin dengan urutan yang sama.
Manfaat 5S bagi Industri
Manfaat paling cepat terasa adalah berkurangnya waktu mencari barang. Ketika setiap alat punya tempat tetap dan diberi label, operator tidak perlu berkeliling mencari kunci, cetakan, atau komponen.
5S juga meningkatkan keselamatan kerja. Lantai yang bebas dari barang berserakan dan tumpahan oli mengurangi risiko tersandung dan terpeleset, salah satu penyebab kecelakaan yang umum di pabrik.
Langkah Seiso membantu perawatan mesin. Saat membersihkan, operator lebih cepat menemukan baut kendur, kebocoran, atau keausan sebelum berubah menjadi kerusakan besar. Ini berdampak langsung pada ketersediaan mesin dan nilai OEE.
Bagi perusahaan yang melayani pelanggan besar atau ekspor, tempat kerja yang tertata juga memberi kesan profesional saat audit pelanggan maupun sertifikasi sistem mutu.
Cara Menerapkan 5S Langkah demi Langkah
Mulai dari area percontohan yang kecil, misalnya satu stasiun kerja atau gudang suku cadang. Ambil foto kondisi awal sebagai pembanding.
Untuk Seiri, gunakan teknik label merah. Tempelkan label merah pada barang yang diragukan kegunaannya, pindahkan ke area karantina, lalu putuskan dalam waktu tertentu apakah barang itu dibuang, dipindah, atau dikembalikan.
Untuk Seiton, tentukan lokasi tetap berdasarkan frekuensi pemakaian. Barang yang dipakai setiap jam diletakkan paling dekat dengan operator, sedangkan barang yang jarang dipakai disimpan lebih jauh. Gunakan label, garis lantai, dan papan bayangan alat.
Untuk Seiso, buat jadwal bersih singkat di awal atau akhir shift, misalnya lima menit, dan bagi tanggung jawab per area. Untuk Seiketsu, tuangkan semuanya ke daftar periksa dan foto standar yang ditempel di area kerja.
Untuk Shitsuke, lakukan audit rutin dengan skor sederhana, tampilkan hasilnya di papan informasi, dan beri apresiasi pada area terbaik. Setelah area percontohan berhasil, perluas ke area lain.
Kesalahan Umum Saat Menerapkan 5S
Kesalahan pertama adalah menganggap 5S hanya kegiatan bersih-bersih. Tanpa Seiketsu dan Shitsuke, tempat kerja akan kembali berantakan dalam beberapa minggu.
Kesalahan kedua adalah program yang hanya dijalankan menjelang audit atau kunjungan tamu. Karyawan akan melihatnya sebagai beban tambahan, bukan cara kerja sehari-hari.
Kesalahan ketiga adalah tidak melibatkan operator. Orang yang bekerja di area itu setiap hari paling tahu barang apa yang benar-benar dibutuhkan dan di mana sebaiknya diletakkan.
5S juga bisa menjadi pintu masuk program perbaikan berkelanjutan atau Kaizen. Tempat kerja yang tertata membuat masalah lebih mudah terlihat, sehingga ide perbaikan lebih cepat muncul.
FAQ
1. Apa kepanjangan 5S?
5S adalah Seiri, Seiton, Seiso, Seiketsu, dan Shitsuke, lima kata Jepang tentang penataan tempat kerja.
2. Apa bedanya 5S dan 5R?
Isinya sama. 5R adalah padanan bahasa Indonesia: Ringkas, Rapi, Resik, Rawat, Rajin.
3. Apa itu teknik label merah dalam 5S?
Teknik menandai barang yang diragukan kegunaannya dengan label merah, memindahkannya ke area karantina, lalu memutuskan apakah dibuang atau disimpan.
4. Apakah 5S hanya untuk pabrik besar?
Tidak. 5S bisa diterapkan di bengkel, gudang, dapur usaha kuliner, hingga kantor.
5. Berapa lama menerapkan 5S?
Area percontohan bisa dirapikan dalam beberapa hari, tetapi membangun kebiasaan butuh audit dan pendampingan rutin selama berbulan-bulan.
Kesimpulan
5S adalah metode murah dengan dampak nyata: tempat kerja lebih aman, waktu terbuang berkurang, dan mesin lebih terawat. Kuncinya ada pada dua langkah terakhir, yaitu membuat standar dan membiasakan disiplin.
Mulailah dari satu area kecil, libatkan operator, dan ukur hasilnya. Setelah terbukti, 5S bisa menjadi fondasi program peningkatan produktivitas yang lebih besar.
- 5S terdiri dari Seiri, Seiton, Seiso, Seiketsu, Shitsuke.
- Padanan Indonesia: Ringkas, Rapi, Resik, Rawat, Rajin.
- Teknik label merah membantu langkah Seiri.
- Standar dan disiplin menjaga hasil 5S bertahan.
- Mulai dari area percontohan kecil lalu perluas.